Jus d'orange aseptique : les technologies du verger à la bouteille
Un jus d'orange stable à température ambiante, sans conservateur, avec le goût du fruit : c'est tout l'enjeu de la chaîne aseptique. Étape par étape, ce qui a changé du verger jusqu'au bouchon.
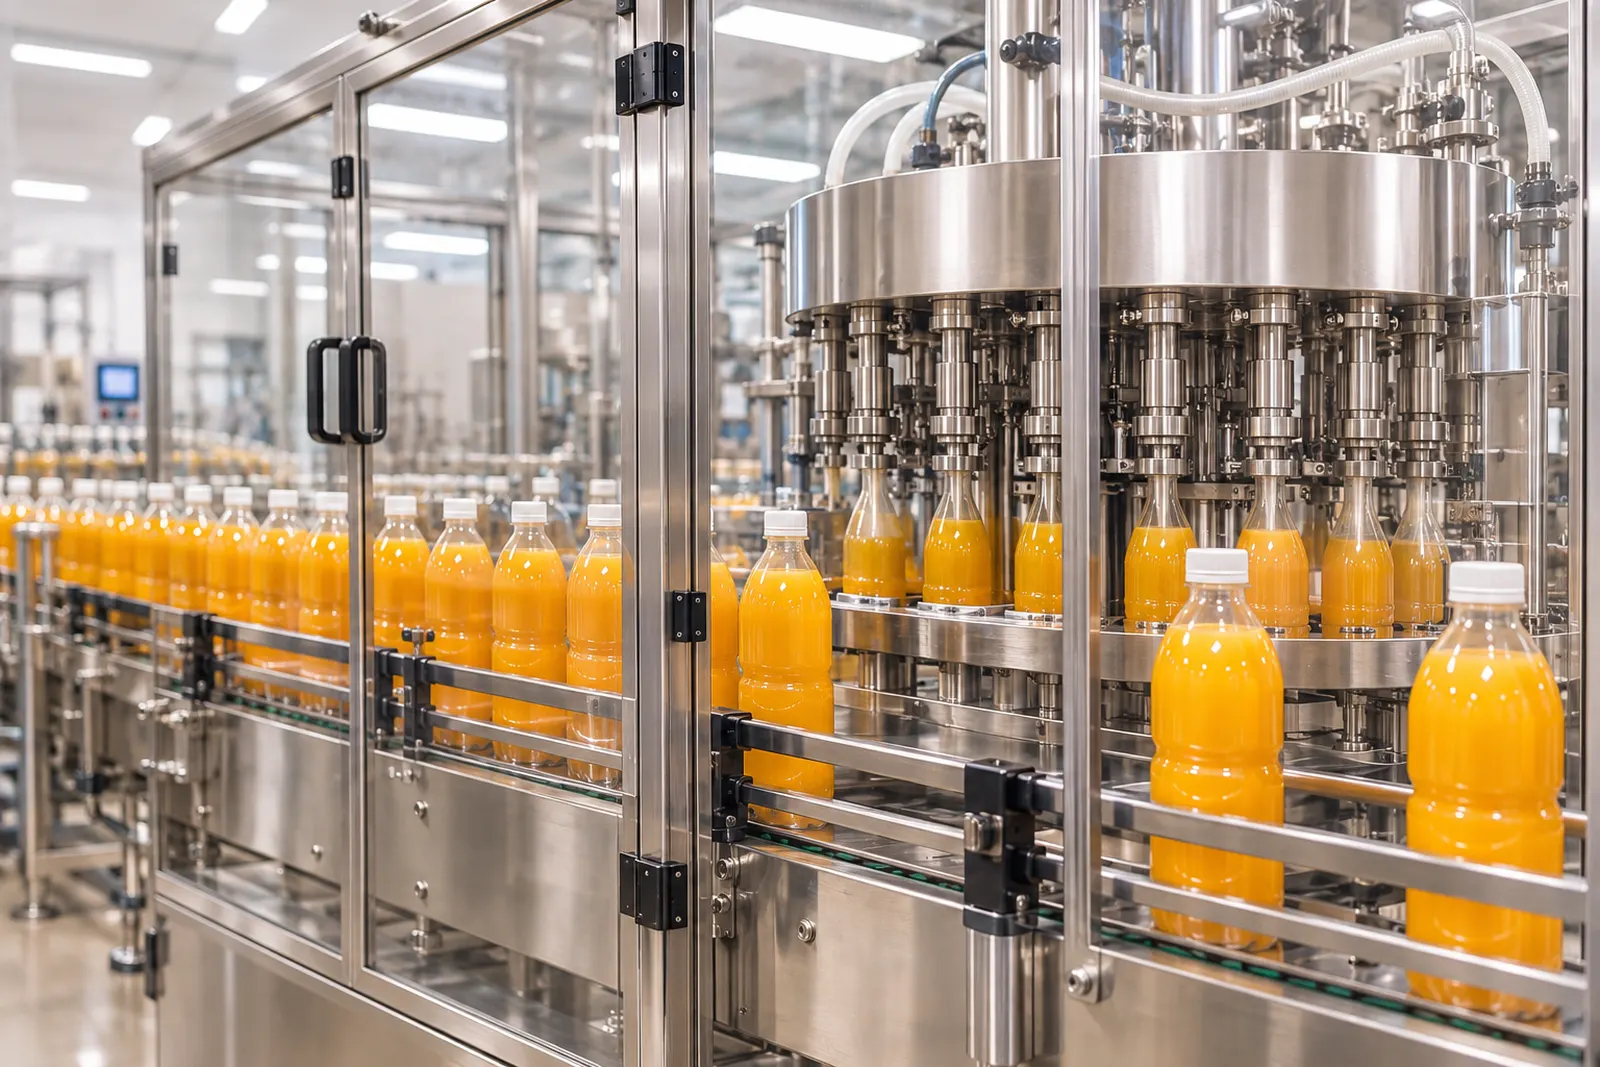
Le conditionnement aseptique consiste à remplir un produit traité thermiquement, puis refroidi, dans un emballage stérilisé séparément, au sein d'une zone stérile. Le jus n'est donc pas re-chauffé dans sa bouteille, ce qui préserve sa couleur, ses arômes et sa vitamine C. Mais la qualité finale se joue bien avant la remplisseuse : dès le verger.
1. La récolte : cueillir au bon moment
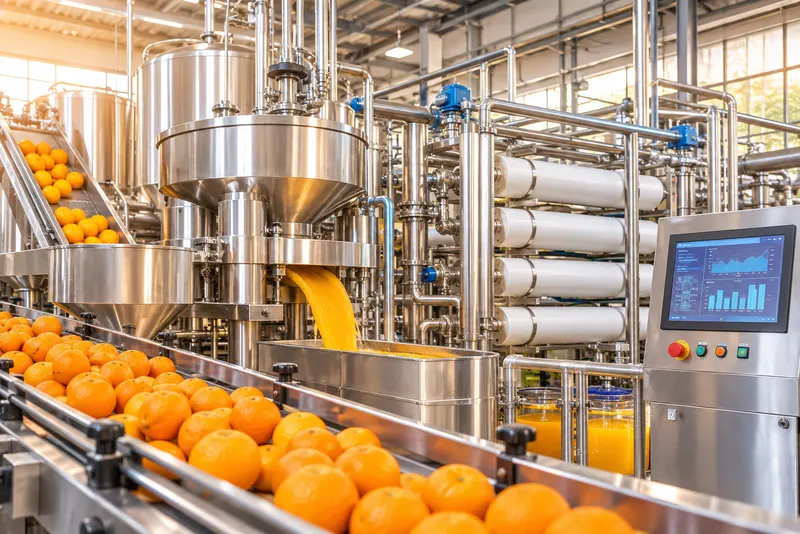
Le moment de récolte est fixé par le rapport sucres/acidité (Brix/acidité), qui détermine l'équilibre du goût. Les exploitations suivent désormais la maturité par parcelle grâce à des réfractomètres portables, des analyses de laboratoire planifiées et, de plus en plus, des données satellites ou de drones sur l'état des vergers.
- Récolte en palox ou en bennes propres, à l'abri du soleil
- Traçabilité par parcelle dès le chargement (étiquettes, QR codes)
- Délai court entre cueillette et extraction : un fruit qui attend fermente et s'abîme
- Aide mécanique à la récolte (secoueurs, plateformes) pour les gros volumes destinés au jus
2. Réception et tri : la vision au service de la qualité
À l'usine, chaque lot est échantillonné : Brix, acidité, rendement en jus. Les trieuses optiques à intelligence artificielle éliminent les fruits pourris, abîmés ou hors calibre, à grande cadence. Certaines lignes ajoutent la spectroscopie proche infrarouge (NIR) pour estimer la qualité interne du fruit sans le couper. Un fruit pourri qui passe le tri peut suffire à contaminer un lot entier de jus, notamment par les moisissures et la patuline.
3. Lavage et désinfection
Les fruits sont brossés et lavés avec une eau désinfectée, souvent à l'acide peracétique ou au chlore contrôlé. Les installations récentes recyclent l'eau de lavage avec filtration et dosage automatique du désinfectant, mesuré en continu. Moins d'eau, une désinfection constante : c'est aussi un point clé du plan HACCP.
4. Extraction, finition et désaération
Les extracteurs à coupelles séparent jus, pulpe et huile essentielle en une seule opération, ce qui limite le transfert d'huile amère dans le jus. Les finisseurs règlent la teneur en pulpe. Vient ensuite la désaération sous vide : en retirant l'oxygène dissous, on protège la vitamine C et la couleur pendant toute la durée de vie du produit. Les capteurs d'oxygène dissous en ligne permettent de vérifier ce point en continu.
5. Le traitement thermique
Le jus est pasteurisé dans un échangeur à plaques ou tubulaire, à haute température et temps court. Deux objectifs : détruire levures, moisissures et bactéries d'altération, et inactiver la pectine-méthylestérase, l'enzyme qui fait « tomber » le trouble. Une attention particulière est portée à Alicyclobacillus, une bactérie sporulée acidophile capable d'altérer le jus (goût médicamenteux) : sa maîtrise repose surtout sur la qualité des fruits et du lavage.
Les échangeurs récents récupèrent une grande partie de la chaleur pour préchauffer le jus entrant, puis refroidissent rapidement le produit, toujours dans un circuit fermé et stérile en aval du chambreur.
6. Le stockage aseptique
Pour un jus NFC produit sur une campagne de quelques mois mais vendu toute l'année, le stockage est stratégique. Deux solutions dominent :
- Les grands tanks aseptiques réfrigérés, stérilisés à la vapeur, avec un ciel gazeux stérile (azote) qui limite l'oxydation
- Le bag-in-drum ou bag-in-box aseptique : des poches stérilisées remplies dans une tête de remplissage stérile, faciles à expédier à l'export
Le pilotage de ces stockages repose sur la stérilisation en place (SIP) des tanks et des lignes, l'enregistrement automatique des températures et pressions, et des contrôles microbiologiques réguliers.
7. Le remplissage aseptique
C'est là que les évolutions sont les plus visibles. Le remplissage se fait dans un isolateur : une enceinte fermée, en surpression d'air filtré stérile, où aucun opérateur n'intervient directement. Les emballages y sont stérilisés juste avant le remplissage.
- Brique carton : stérilisation de la bande d'emballage au peroxyde d'hydrogène, formage et scellage dans la zone stérile
- Bouteille PET : stérilisation des préformes ou des bouteilles au peroxyde d'hydrogène vaporisé ou à l'acide peracétique
- Stérilisation « à sec » des préformes, avant soufflage : moins d'eau, moins de produits chimiques, et des bouteilles plus légères
- Stérilisation par faisceau d'électrons (e-beam) des préformes et des bouchons : sans produit chimique, en forte progression
- Bouchons stérilisés dans la même zone, puis vissage immédiat
Le remplissage froid aseptique permet d'utiliser des bouteilles PET légères, au lieu des bouteilles plus épaisses exigées par le remplissage à chaud. Il réduit la consommation de plastique et d'énergie, et préserve mieux le goût du jus.
8. Contrôle, validation et traçabilité
Une ligne aseptique se valide, puis se surveille en permanence. Les essais de remplissage avec milieu de culture, les tests de stérilisation des emballages par indicateurs biologiques et le suivi environnemental de la zone stérile prouvent son efficacité. En production, les caméras contrôlent le niveau, le bouchage et le codage ; les échantillons sont mis en incubation avant libération des lots.
Toutes les données (températures de pasteurisation, concentrations de stérilisant, pressions de l'isolateur, cycles de nettoyage) sont enregistrées et reliées au numéro de lot. Un lot peut ainsi être retracé jusqu'à la parcelle de récolte.
Ce que nous apportons
- Étude de faisabilité et choix entre remplissage à chaud, aseptique PET ou brique
- Cahier des charges, choix des fournisseurs et suivi de l'installation
- Validation de la ligne : pasteurisation, stérilisation, essais de remplissage
- Plan HACCP, préparation aux certifications FSSC 22000 et BRCGS
- Maintenance préventive des équipements critiques et formation des équipes